

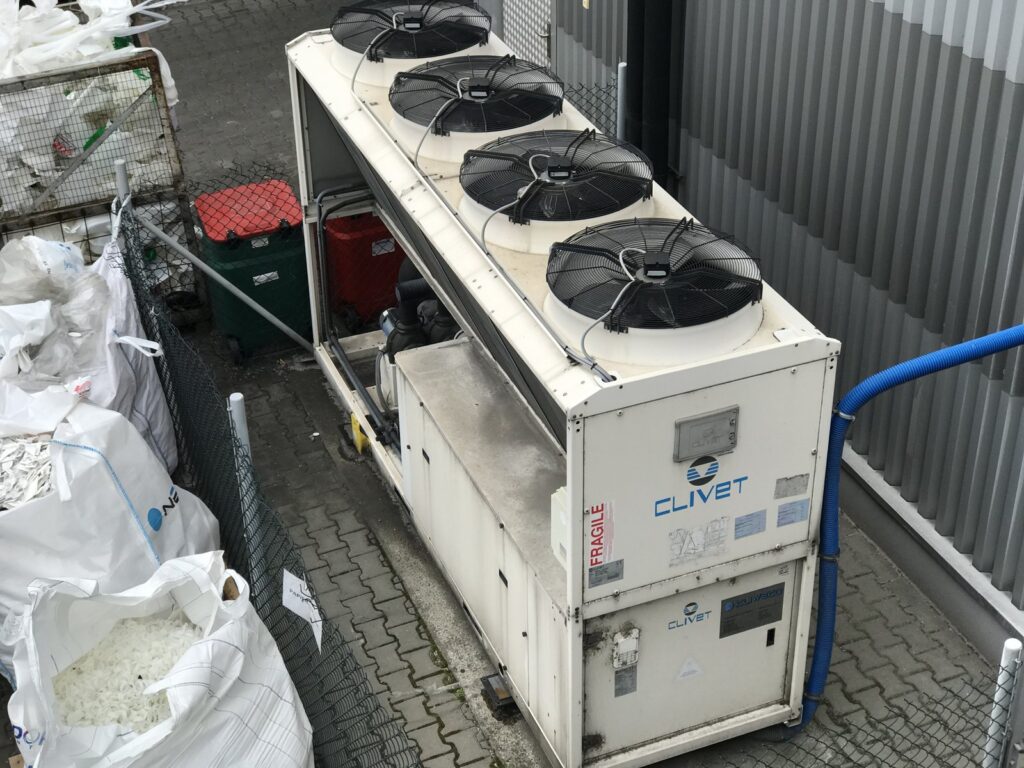
Chłodzenie robota spawalniczego to jeden z tych tematów, o których na linii myśli się dopiero przy pierwszym alarmie. Tymczasem od stabilnej wody zależy trwałość palnika, końcówek prądowych i elektrod. Dlatego warto spojrzeć na chłodzenie palnika spawalniczego, chiller do spawarki oraz chłodzenie zgrzewarki punktowej jak na jeden układ procesowy. W CoolingFlow patrzymy na niego od strony hydrauliki, medium i mocy cieplnej, a nie tylko pojedynczego urządzenia.
Spis treści:
Dlaczego chłodzenie robota spawalniczego decyduje o ciągłości produkcji
Robot spawa szybciej i dłużej niż człowiek. W efekcie palnik pracuje z wysokim współczynnikiem obciążenia, często na kilku zmianach. Ciepło z łuku, dyszy i przewodu prądowego musi zatem stale odpływać do wody.
Gdy przepływ spada, temperatura końcówki rośnie w ciągu kilkudziesięciu sekund. Następnie pojawiają się przyklejenia drutu, odpryski i niestabilny łuk. Z kolei w zgrzewarkach punktowych przegrzana elektroda szybciej się odkształca i zmienia jakość zgrzein.
Skutki widać w kosztach eksploatacji. Na przykład częstsza wymiana końcówek, dysz i elektrod oznacza dodatkowe postoje. Ponadto robot zatrzymany alarmem przepływu blokuje całą celę, a czasem cały takt linii.
Problem narasta, gdy na jednej linii pracują różne technologie. Na przykład palnik MAG toleruje cieplejszą wodę niż głowica lasera. Z kolei zgrzewarka potrzebuje dużego przepływu przy umiarkowanej temperaturze. Dlatego układ chłodzenia trzeba projektować dla całej linii, a nie dla jednego robota.
Skąd bierze się ciepło: palniki, lasery i zgrzewarki
Na linii zrobotyzowanej do wody trafia ciepło z kilku typów odbiorników. Każdy z nich ma inne wymagania co do przepływu i czystości medium. Dlatego przed doborem urządzenia warto zebrać dane z tabliczek i instrukcji.
Poniższe wartości są orientacyjne. Decyduje zawsze dokumentacja producenta palnika, źródła lub zgrzewarki.
| Odbiornik | Typowe ciepło oddawane do wody | Orientacyjny przepływ | Wymagania wody |
|---|---|---|---|
| Palnik MIG/MAG chłodzony cieczą | 0,5 do 2 kW | 1 do 2 l/min | Woda demi z inhibitorem lub płyn producenta |
| Palnik TIG chłodzony cieczą | 0,3 do 1,5 kW | ok. 1 l/min | Niska przewodność, bez zanieczyszczeń stałych |
| Zgrzewarka punktowa (kleszcze, transformator) | 2 do 6 kW | 4 do 10 l/min | Woda uzdatniona, filtracja, stała temperatura |
| Źródło lasera i głowica | zbliżone do mocy lasera lub wyższe | wg producenta | Woda demi o kontrolowanej przewodności |
Lasery wymagają szczególnej uwagi. Źródło i głowica mają często osobne obiegi o różnych temperaturach. W efekcie chiller do lasera ma zwykle dwa niezależne układy wody. Natomiast palniki i zgrzewarki mogą korzystać ze wspólnego obiegu, jeżeli pozwala na to dokumentacja.
Producenci osprzętu spawalniczego, na przykład Fronius, podają te parametry w instrukcjach chłodnic i palników. Natomiast osobny temat stanowią zgrzewarki, które opisaliśmy w artykule o chłodzeniu zgrzewarek. Tam szczegółowo omawiamy chłodzenie zgrzewarki punktowej i jej transformatora.
Jakość wody, glikol i kondensacja w obiegu
Chłodzenie palnika spawalniczego zależy w dużej mierze od czystości wody. Kanały w palniku mają bowiem małe przekroje. Dlatego kamień, rdza i osad biologiczny szybko ograniczają przepływ. Wodę z sieci wodociągowej lepiej więc zastąpić wodą demineralizowaną z inhibitorem korozji.
W laserach woda demi jest wymogiem, bowiem przewodność wpływa na pracę źródła. Z kolei w palnikach liczy się głównie czystość i brak kamienia. Warto też regularnie mierzyć przewodność i pH, zamiast czekać na zatkany kanał.
Glikol dodajemy wtedy, gdy instalacja biegnie przez nieogrzewaną halę lub na zewnątrz. Jednak glikol obniża pojemność cieplną medium, zatem przepływ i moc trzeba przeliczyć. Typowe stężenie to 20 do 35%, zależnie od najniższej temperatury na trasie.
Osobną pułapką jest kondensacja. Zbyt zimna woda powoduje skraplanie wilgoci na palniku, głowicy lasera i przewodach. W efekcie woda trafia do elektroniki i optyki. Temperaturę zasilania ustawiamy więc powyżej punktu rosy w hali, zwykle w przedziale 18 do 25°C.
W praktyce warto kontrolować kilka parametrów medium:
- Przewodność wody, szczególnie w obiegach laserowych.
- Odczyn pH i stężenie inhibitora korozji.
- Stężenie glikolu przed sezonem zimowym.
- Wygląd wody i ilość osadu na filtrach.

Recyrkulator czy chiller do spawarki na całą linię
Przy jednym stanowisku chłodzenie palnika spawalniczego zapewnia zwykle recyrkulator dostarczany ze źródłem. Oddaje on ciepło do powietrza w hali, dlatego temperatura wody zależy od pory roku. Latem może to oznaczać wodę nawet o 10 K cieplejszą niż zimą.
Przy kilku robotach coraz częściej stosuje się centralny chiller do spawarki i zgrzewarek. Dzięki temu temperatura wody jest stała przez cały rok, a ciepło nie trafia do hali. Ponadto jeden układ łatwiej monitorować i serwisować. Dobór takich urządzeń opisujemy w dziale chłodziarki procesowe.
Centralny chiller do spawarki warto dobrać z rezerwą na kolejne roboty. Linie zrobotyzowane często się rozbudowuje, a wymiana całego agregatu po roku jest kłopotliwa. Dlatego już na etapie projektu przewidujemy zapasowe odejścia i miejsce na większy bufor.
Centralny układ wymaga jednak przemyślanej hydrauliki. Na trasie warto przewidzieć następujące elementy:
- Filtr siatkowy na powrocie i filtr dokładny przed palnikami.
- Zawory równoważące na odejściach do poszczególnych cel.
- Przepływomierze lub czujniki przepływu przy każdym robocie.
- Zbiornik buforowy stabilizujący temperaturę przy zmiennym obciążeniu.
- Przewody o średnicy dobranej do spadku ciśnienia na palnikach.
Chłodzenie robota spawalniczego musi też reagować na awarie. Alarm przepływu powinien zatrzymać spawanie, zanim palnik się przegrzeje. Dlatego czujnik montujemy możliwie blisko odbiornika, a nie tylko w chillerze.
Na robocie przewody chłodzące pracują w ruchu. Wąż prowadzony przez ramię ulega skręcaniu, ścieraniu i zagięciom. Z tego powodu warto stosować przewody przeznaczone do pakietów robotów. Ponadto szybkozłączki powinny mieć przekrój zgodny z przewodem, bowiem każde przewężenie obniża przepływ.
Dobrą praktyką jest też alarm temperatury powrotu. Rosnąca różnica temperatur między zasilaniem a powrotem sygnalizuje spadek przepływu. Dzięki temu obsługa reaguje, zanim robot zatrzyma się na alarmie.
Chłodzenie robota spawalniczego w praktyce: dobór mocy
Weźmy przykładową linię z sześcioma robotami. Cztery roboty spawają metodą MAG, natomiast dwa wykonują zgrzewanie punktowe. Dane do wody przyjmujemy z dokumentacji urządzeń. Dotyczy to zarówno palników, jak i chłodzenie zgrzewarki punktowej w obu celach.
- Roboty MAG: 4 x 1,5 kW = 6,0 kW.
- Roboty zgrzewające: 2 x 2,5 kW = 5,0 kW.
- Suma strat ciepła do wody: 6,0 + 5,0 = 11,0 kW.
- Zapas 20% na pracę równoczesną i straty na trasie: 11,0 x 1,2 = 13,2 kW.
- Przepływ dla wody przy dT = 5 K: 13,2 / (1,163 x 5) = 13,2 / 5,815 = 2,27 m3/h.
- W litrach: 2,27 m3/h to około 37,8 l/min.
Chiller powinien zatem oddać co najmniej 13,2 kW przy zadanej temperaturze wody i najwyższej temperaturze otoczenia. Z kolei pompa musi zapewnić 2,27 m3/h przy spadku ciśnienia na najdalszym palniku. Przy glikolu przepływ trzeba zwiększyć, bowiem jego ciepło właściwe jest niższe niż wody.
Sprawdźmy jeszcze przepływ na jeden robot MAG. Przy 1,5 kW i dT = 5 K wynosi on 1,5 / 5,815 = 0,26 m3/h, czyli około 4,3 l/min. Dla zgrzewarki 2,5 kW to 2,5 / 5,815 = 0,43 m3/h, czyli około 7,2 l/min. Suma bez zapasu daje około 31,5 l/min, a z zapasem 20% wraca do 37,8 l/min.
Warto również dodać bufor. Zbiornik łagodzi skoki obciążenia przy startach i postojach robotów. Więcej na ten temat znajdziesz w artykule o zbiornikach buforowych.
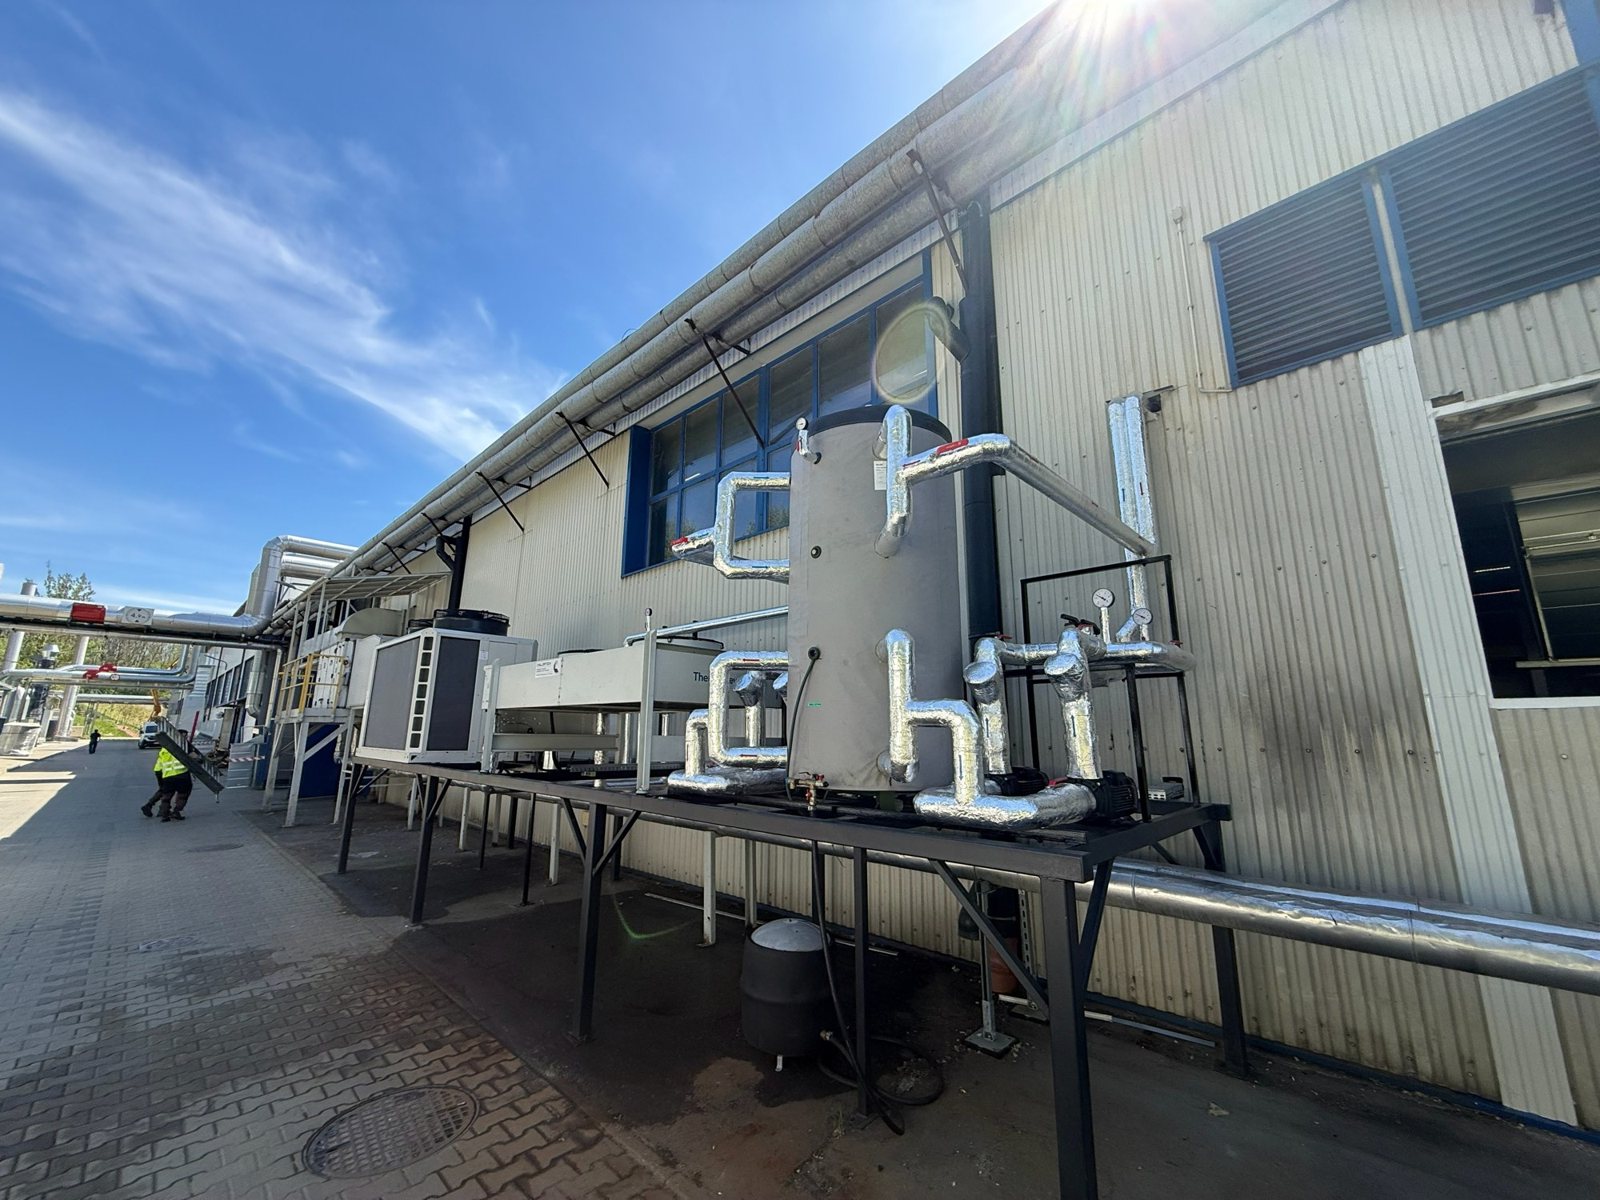
Chłodzenie procesowe w realizacjach CoolingFlow
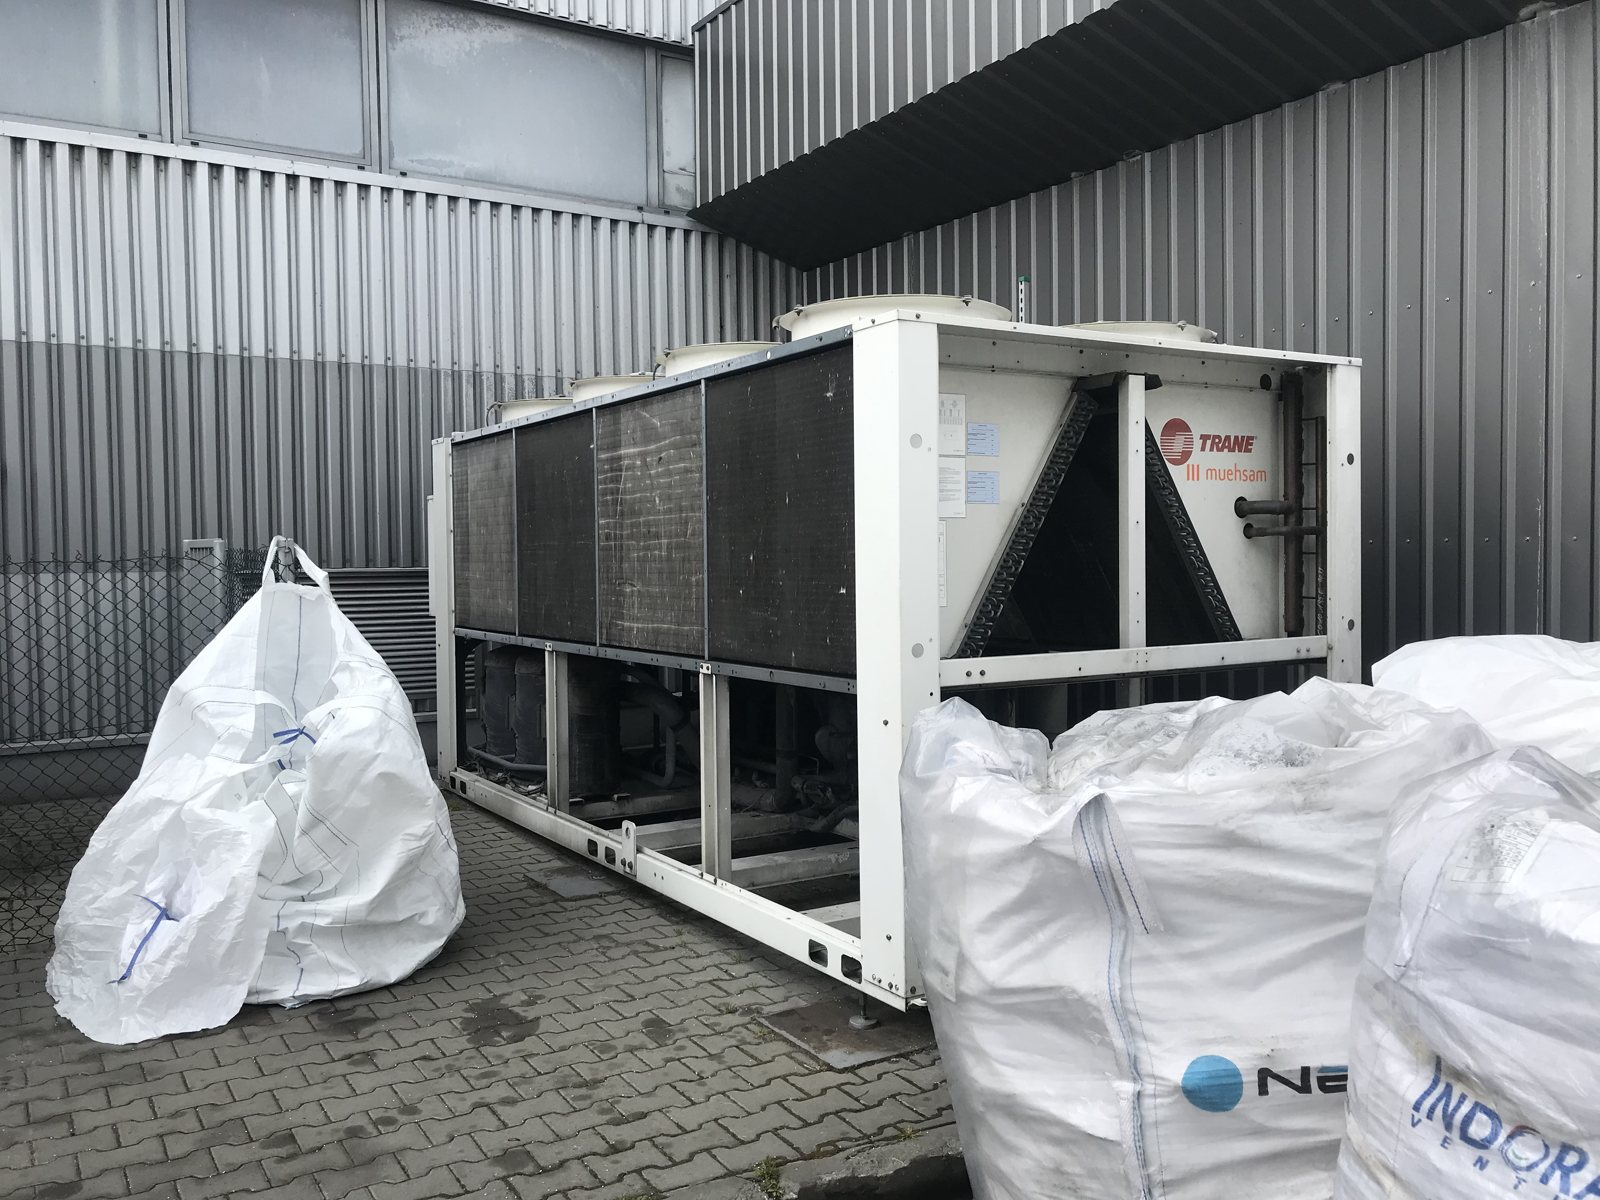
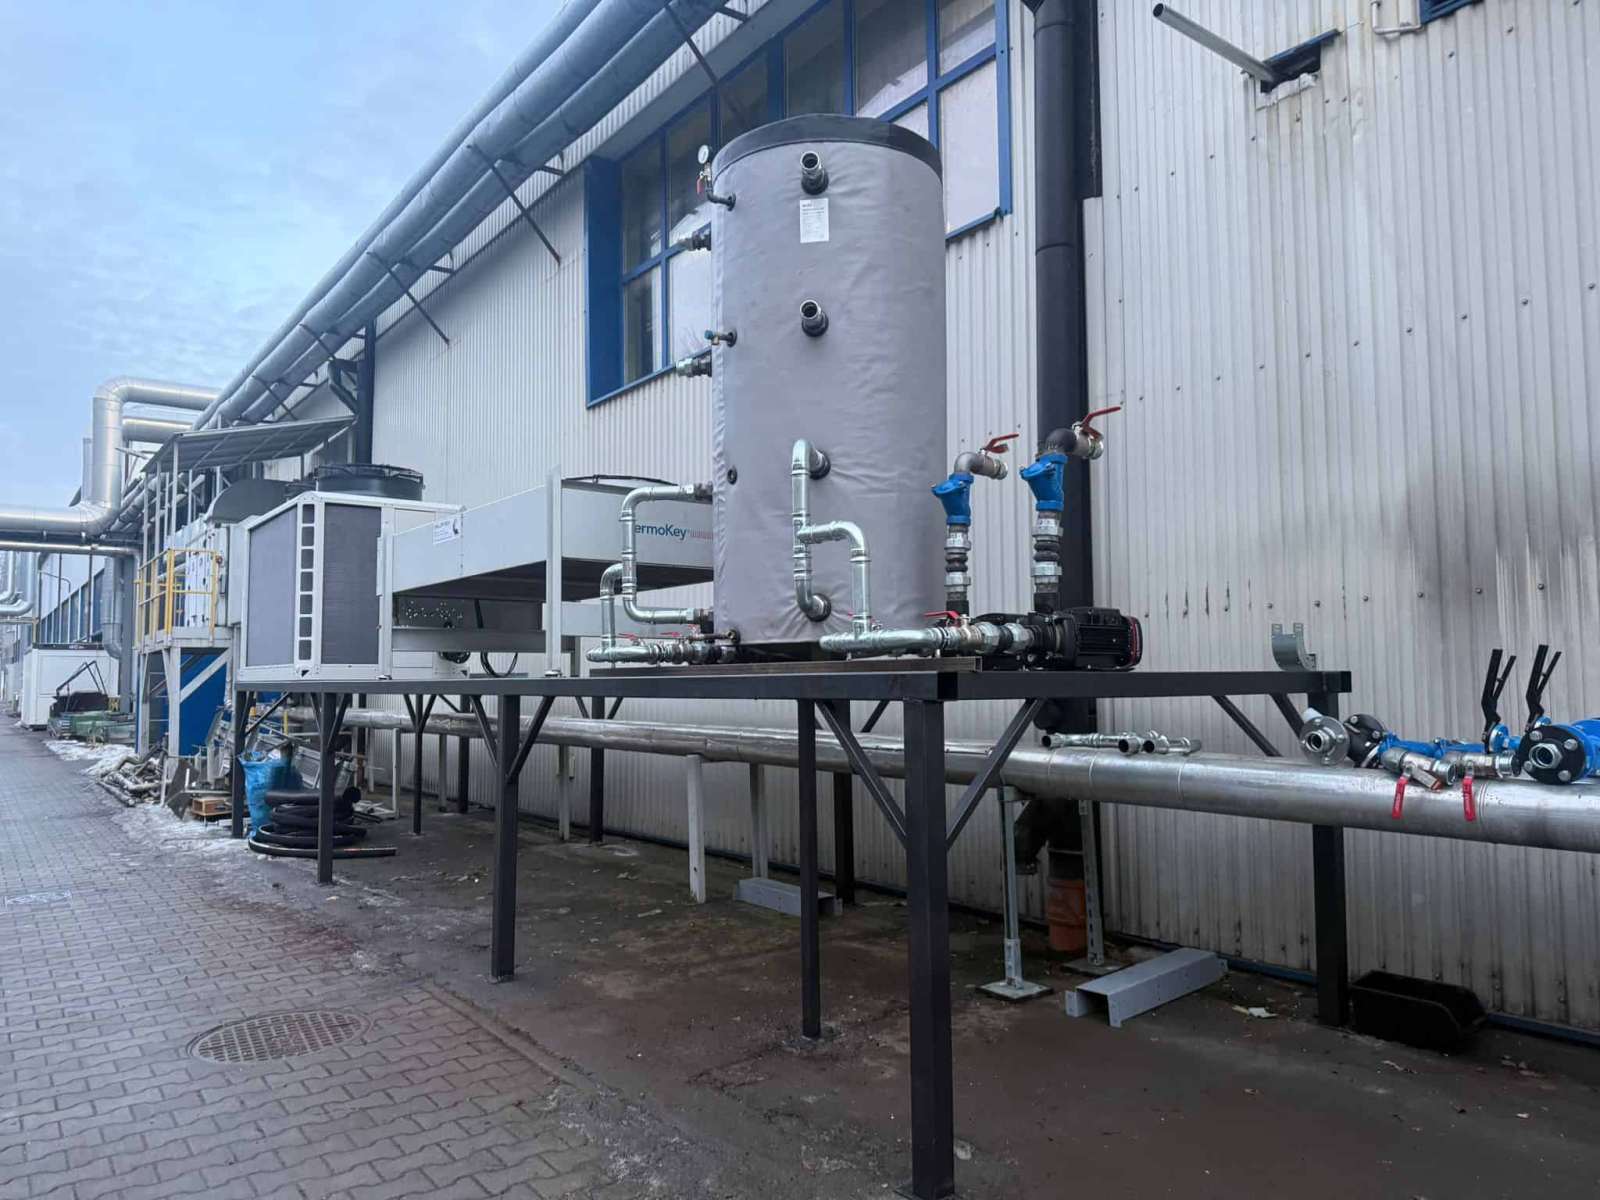
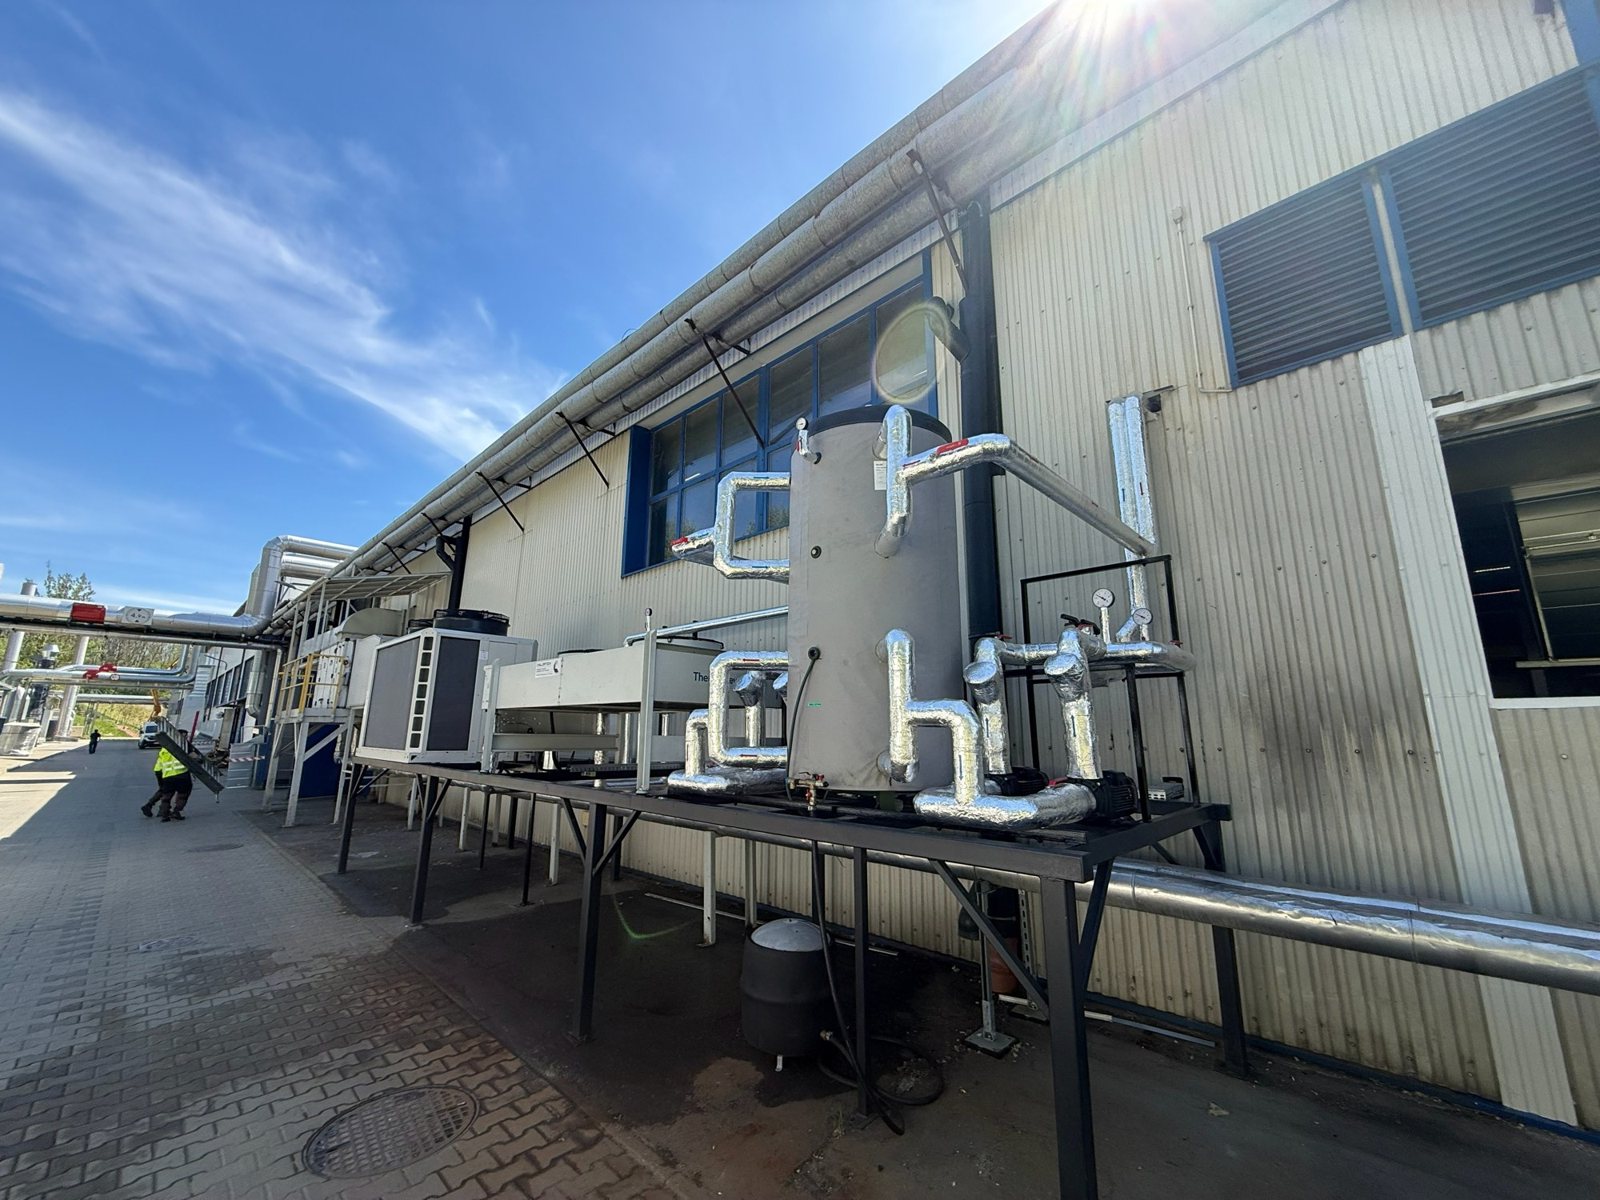
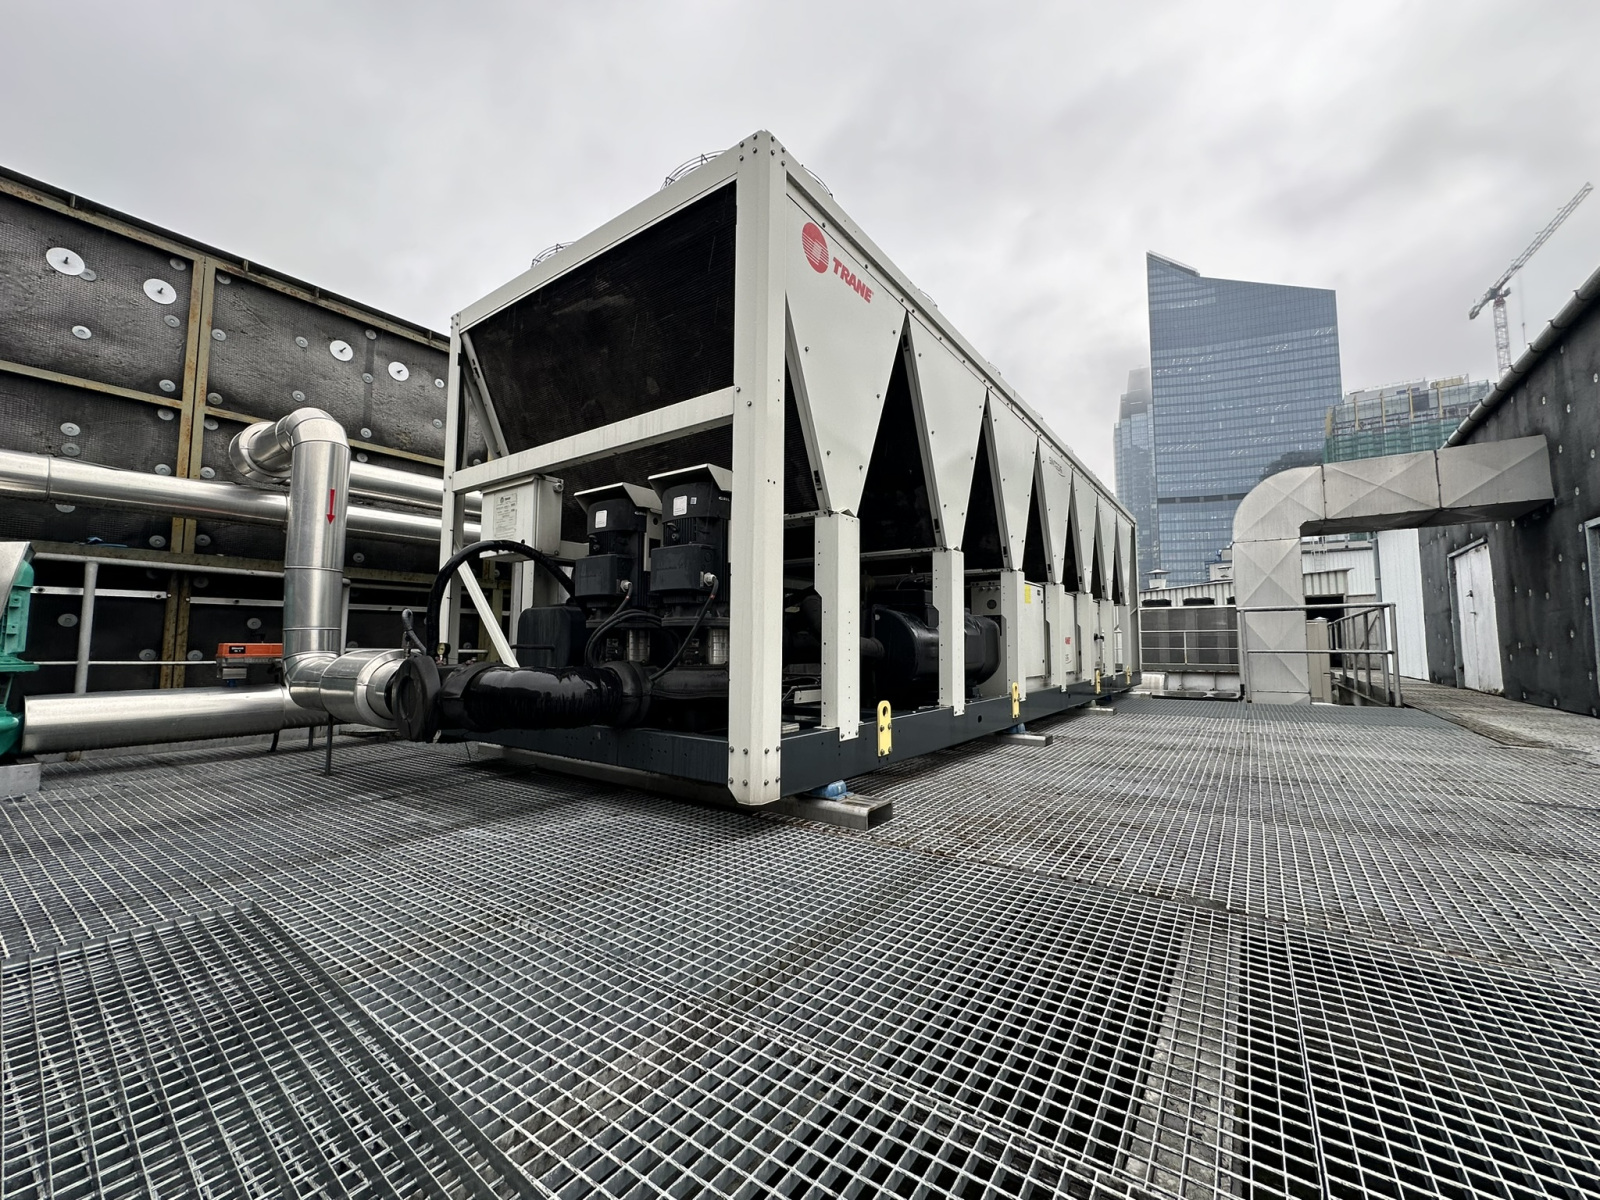
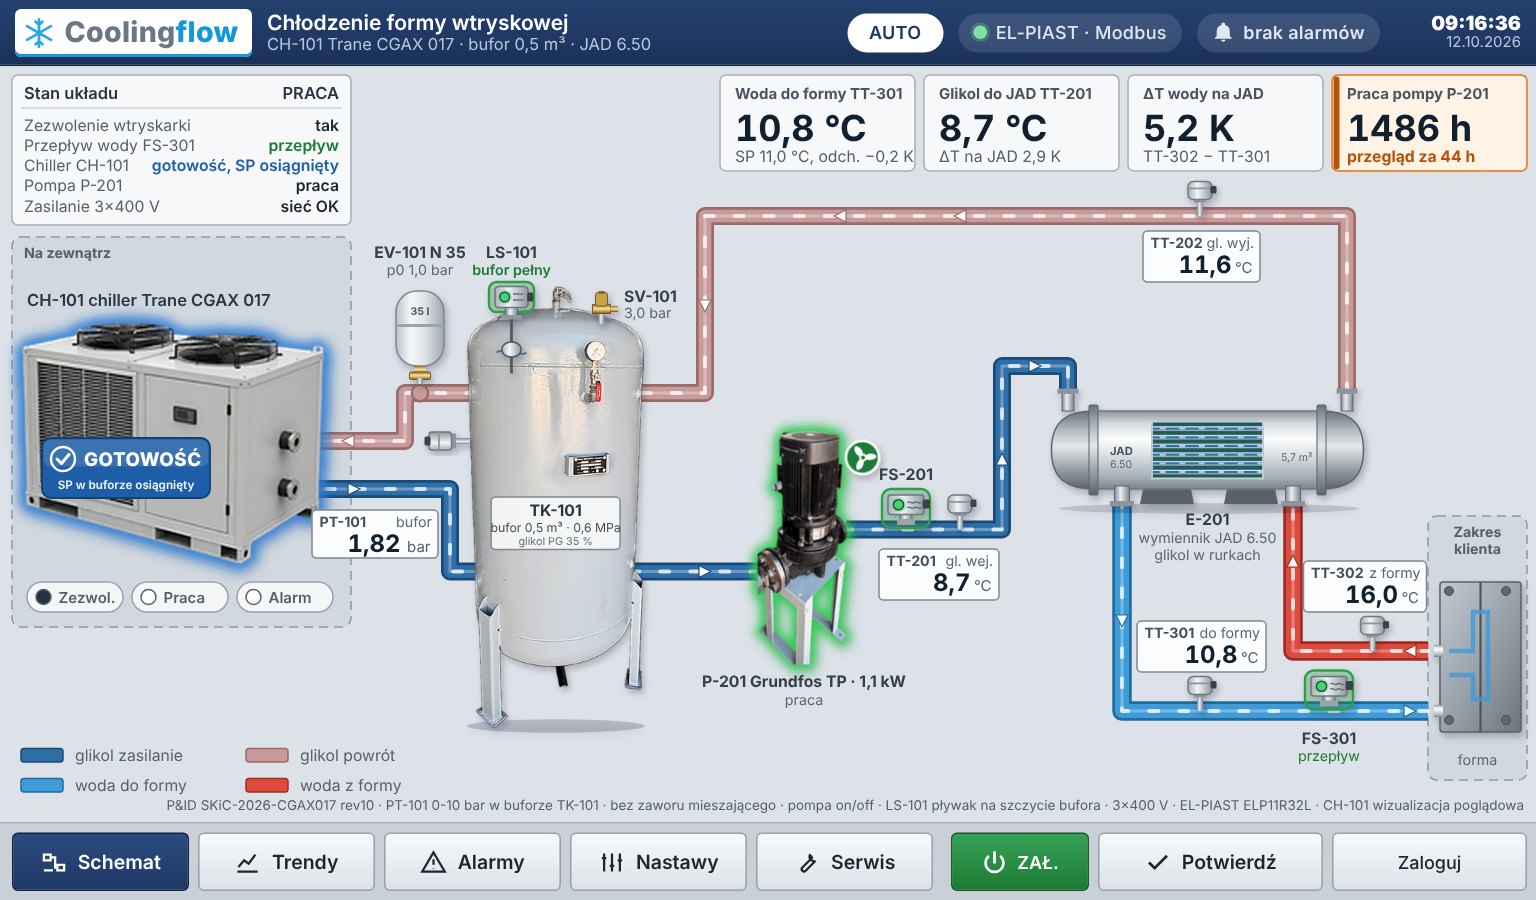
Zdjęcia z obiektów, na których budowaliśmy i serwisowaliśmy układy chłodzenia maszyn i procesów produkcyjnych.
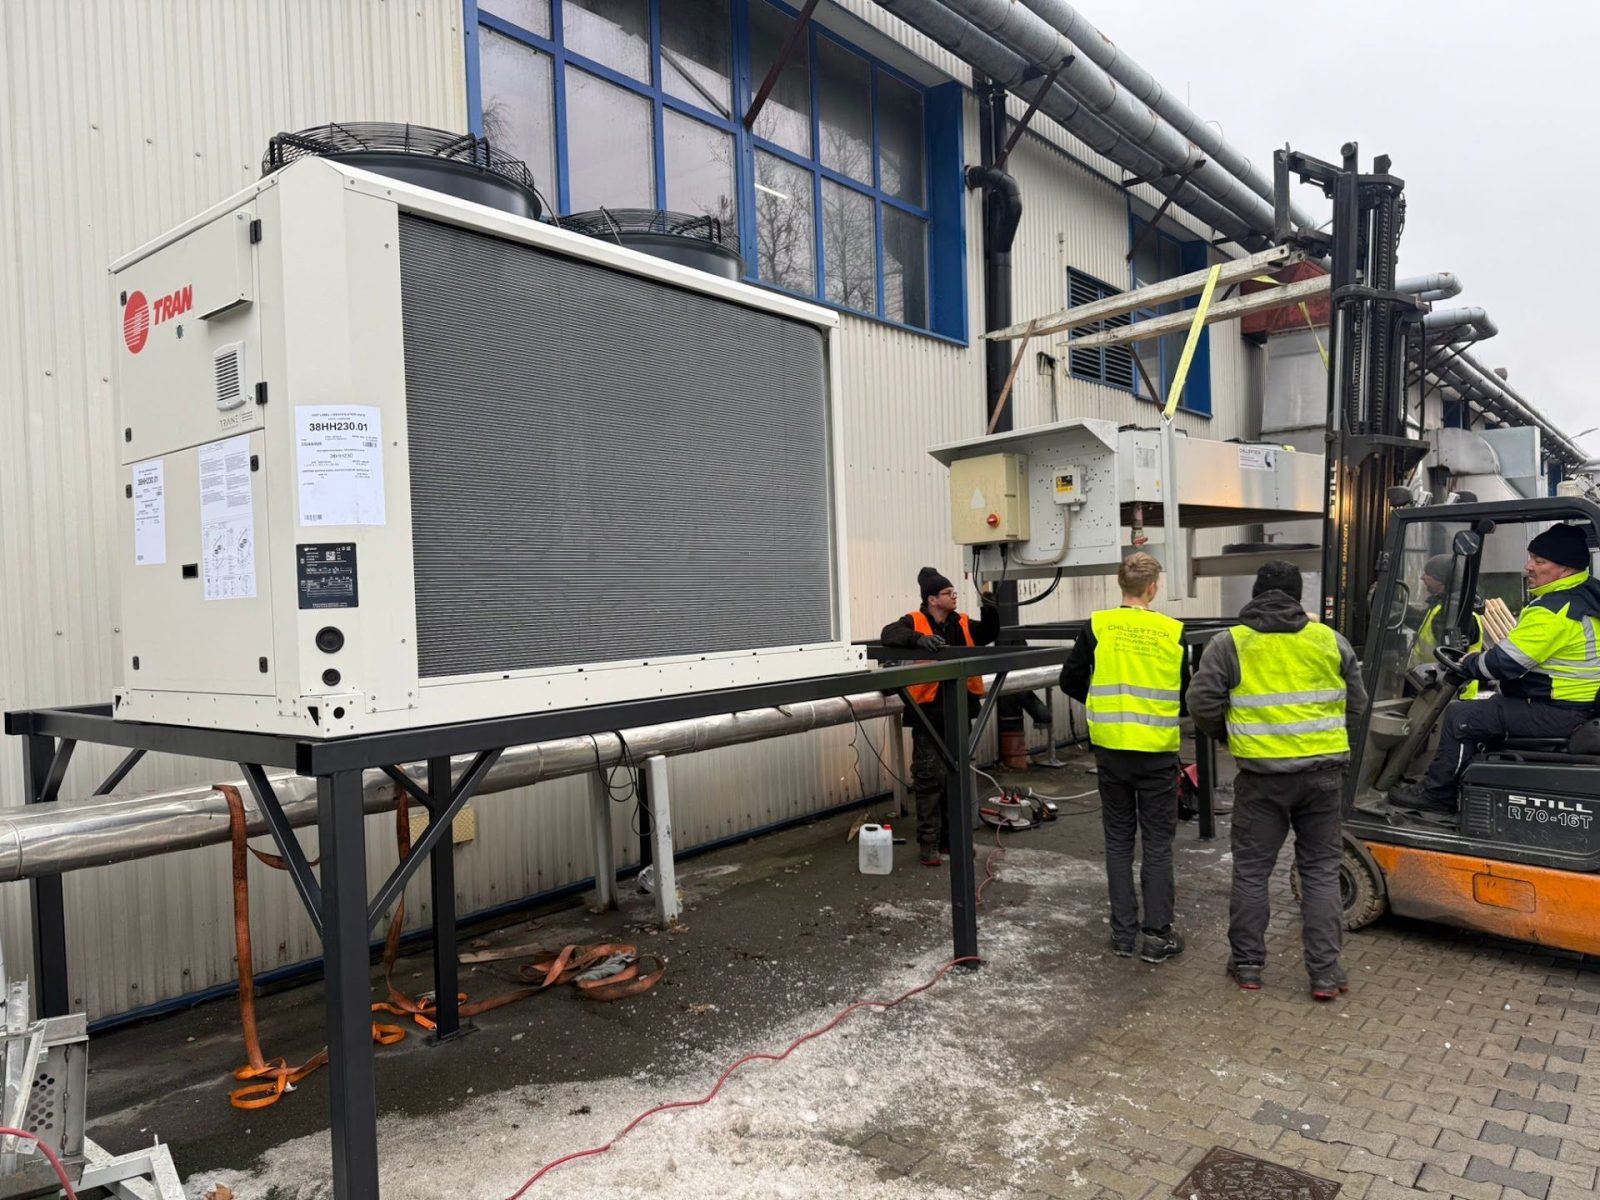
CoolingFlow: chłodzenie robota spawalniczego od projektu do serwisu
CoolingFlow to jeden partner techniczny dla chłodzenia maszyn i linii produkcyjnych. Analizujemy obciążenie cieplne, hydraulikę i jakość medium. Następnie dobieramy chiller, bufor, filtrację i automatykę alarmów przepływu.
Projektujemy chłodzenie robota spawalniczego dla pojedynczych cel i całych linii. Zajmujemy się też modernizacją istniejących układów, na przykład zamianą wielu recyrkulatorów na jeden centralny obieg. Działamy na terenie całej Polski. Zadzwoń pod numer +48 501 179 381, od poniedziałku do soboty od 8:00 do 16:00.
Najczęściej zadawane pytania
Jaka temperatura wody jest właściwa dla palnika spawalniczego?
Zwykle stosuje się wodę o temperaturze od 18 do 25°C. Ważne jest, aby była wyższa od punktu rosy w hali, dzięki temu nie powstaje kondensacja. Ostateczną wartość podaje producent palnika.
Czy do chłodzenia palnika można użyć zwykłej wody z kranu?
Nie jest to zalecane, ponieważ kamień i osady zatykają wąskie kanały palnika. Lepiej stosować wodę demineralizowaną z inhibitorem lub płyn zalecany przez producenta.
Kiedy opłaca się centralny chiller zamiast recyrkulatorów?
Zwykle przy kilku robotach w jednej hali lub przy wysokich temperaturach latem. Centralny chiller utrzymuje stałą temperaturę i nie dogrzewa hali. Ponadto upraszcza serwis i monitoring.
Dlaczego robot zgłasza alarm przepływu?
Najczęstsze przyczyny to zatkany filtr, zagięty przewód lub zużyta pompa. Alarm może też wynikać z osadów w palniku albo zapowietrzenia obiegu. Warto sprawdzić te punkty po kolei.
Jak często serwisować układ chłodzenia linii spawalniczej?
Filtry i jakość wody warto kontrolować co kilka tygodni. Przegląd chillera wykonuje się zwykle raz lub dwa razy w roku. Szczegóły opisujemy na stronie serwis chillerów.