
Chłodzenie robota spawalniczego to jeden z tych tematów, o których na linii myśli się dopiero przy pierwszym alarmie. Tymczasem od…
Dowiedz się więcej
Serwis chillerów dla przemysłu w całej Polsce

Chłodzenie CNC i obróbki metalu to temat, który w praktyce wpływa na dokładność, powtarzalność i dostępność maszyn. Gdy temperatura ucieka, pojawiają się problemy, czyli rozjeżdżają się wymiary, narzędzia szybciej się zużywają, a obrabiarka potrafi złapać przestoje przez przegrzewanie wrzeciona lub szafy sterowniczej. W CoolingFlow projektujemy i wdrażamy układy chłodzenia pod CNC tak, aby utrzymać stabilne warunki pracy i ograniczyć awarie. To ma działać w realiach hali, gdzie jest brud, wióry i ciężkie warunki, a nie w laboratorium.
Wiele obrabiarek ma wewnętrzne układy chłodzenia, ale one nie zawsze wystarczają, szczególnie przy intensywnej produkcji. Do tego dochodzi chłodzenie emulsji, chłodzenie wrzeciona, chłodzenie oleju hydraulicznego oraz chłodzenie szaf sterowniczych. Jeżeli te elementy pracują w zbyt wysokiej temperaturze, maszyna zaczyna tracić stabilność. A w CNC stabilność termiczna to realna dokładność i powtarzalność.
Chłodzenie CNC i obróbki metalu ma sens, gdy:
To jest dokładnie ten moment, w którym centralny lub dedykowany układ chłodzenia daje przewagę.
W obróbce metalu najczęściej spotykamy trzy główne obszary chłodzenia. Pierwszy to stabilizacja temperatury emulsji chłodzącej, bo cieplejsza emulsja to słabsze chłodzenie i gorsza powtarzalność. Drugi to chłodzenie wrzeciona CNC, gdzie liczy się stabilna praca i ochrona przed przegrzewaniem. Trzeci to chłodzenie oleju w układach hydraulicznych, bo wzrost temperatury zmienia lepkość i potrafi wpływać na pracę maszyny.
Dobieramy rozwiązanie do tego, co faktycznie jest krytyczne w Twoim zakładzie. Czasem wystarczy jeden obieg na emulsję, a czasem trzeba rozdzielić układ na kilka stref, żeby nie mieszać odbiorników o różnej dynamice.
Układy chłodzenia CNC często działają w warunkach, gdzie filtracja i porządek w hydraulice są kluczowe. Wióry, zanieczyszczenia, osady i zapychanie filtrów potrafią szybko ograniczyć przepływ i zabić wydajność wymiennika. Dlatego projektujemy instalację tak, aby była odporna na eksploatację. Czyli ma mieć sensowną filtrację, łatwy serwis, czytelne punkty pomiarowe i dostęp do kluczowych elementów.
W praktyce pilnujemy między innymi:
To są elementy, które decydują, czy układ będzie działał stabilnie przez długi czas, czy będzie wymagał ciągłych interwencji.
Jeśli masz już jakieś chłodzenie, ale maszyny nadal łapią alarmy, temperatura emulsji rośnie albo jakość jest nierówna, modernizacja często jest szybsza niż wymiana wszystkiego. Zaczynamy od sprawdzenia parametrów. Mierzymy temperatury, przepływy i obserwujemy zachowanie układu pod obciążeniem. Potem wskazujemy wąskie gardła, czyli gdzie układ traci wydajność. Często problemem jest zbyt mały przepływ, źle dobrana pompa albo braki w filtracji.
Modernizacja może obejmować korektę hydrauliki, poprawę filtracji, zmianę sterowania lub rozdzielenie obiegów, tak aby każdy odbiornik miał stabilne warunki pracy.
Po montażu lub modernizacji robimy uruchomienie i testy pracy. Sprawdzamy przepływy, stabilność temperatur oraz reakcję układu na zmiany obciążenia. W CNC nie chodzi tylko o „osiągnięcie temperatury”. Chodzi o to, żeby temperatura była stabilna w czasie, bo tylko wtedy maszyny pracują powtarzalnie.
Bo cieplejsza emulsja gorzej odbiera ciepło i zmienia warunki skrawania. To wpływa na powtarzalność, zużycie narzędzi i stabilność wymiarową.
Sygnały to wzrost temperatury, spadek powtarzalności, alarmy temperaturowe lub problemy pojawiające się w dłuższych cyklach pracy. Warto wtedy sprawdzić parametry chłodzenia wrzeciona.
Tak, ale trzeba dobrze zaplanować rozdział obiegów, przepływy i sterowanie. W przeciwnym razie jedna maszyna potrafi „zabrać” chłód drugiej przy zmianach obciążenia.
Zwykle spadek przepływu przez filtrację, dławienia w instalacji lub zły dobór pompy. Do tego dochodzą osady i zanieczyszczenia, które ograniczają wymianę ciepła.
Ustalamy, co ma być chłodzone, jakie są wymagane temperatury i jakie problemy dziś występują. Następnie sprawdzamy parametry pracy i proponujemy rozwiązanie, od modernizacji po budowę nowego układu.
Jeśli chcesz poprawić chłodzenie CNC i obróbki metalu i zależy Ci na stabilnej produkcji bez alarmów, odezwij się do CoolingFlow. Dobierzemy układ, który trzyma temperaturę i działa w warunkach hali produkcyjnej.
Chłodzenie robota spawalniczego to jeden z tych tematów, o których na linii myśli się dopiero przy pierwszym alarmie. Tymczasem od…
Dowiedz się więcej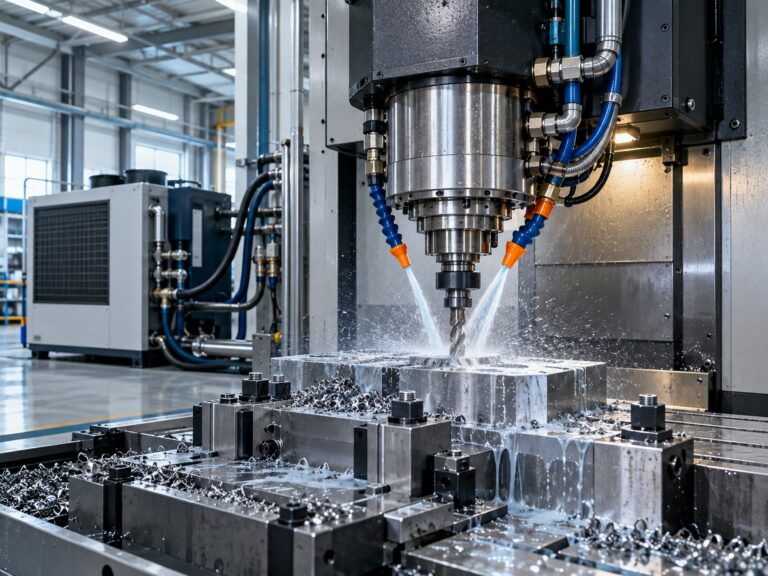
Przegrzewanie wrzeciona CNC nie zawsze od razu zatrzymuje obrabiarkę. Problem często rozwija się stopniowo. Maszyna poprawnie rozpoczyna pracę, ale po…
Dowiedz się więcej
Naprawa chillera Hyfra SVK540-1-S zaczęła się od pełnej diagnostyki, ponieważ dopiero ona pokazuje, co naprawdę wymaga naprawy. Klient zlecił nam…
Dowiedz się więcejPliki cookies i statystyki. Za Twoją zgodą używamy Google Analytics do statystyk odwiedzin. Bez zgody statystyki nie zapisują plików cookies. Wybór zmienisz w stopce, w linku Ustawienia cookies.
Administratorem danych jest SKiC Sp. z o.o., właściciel marki CoolingFlow, ul. Myszkowska 1/18, 03-553 Warszawa, NIP 524-29-31-532. Google Analytics, dostarczane przez Google Ireland Ltd., zbiera dane o odwiedzinach: odwiedzone strony, czas wizyty, przybliżoną lokalizację i rodzaj urządzenia. Zgodę możesz wycofać w każdej chwili. Pytania: info@coolingflow.pl. Szczegóły: polityka prywatności.