

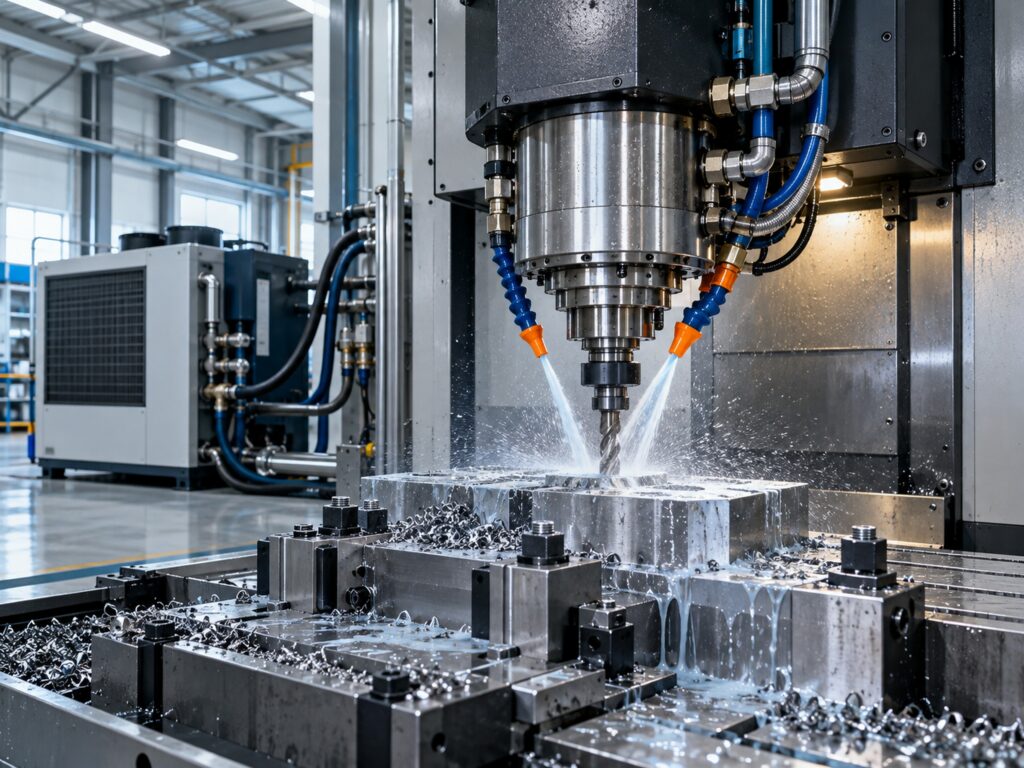
Przegrzewanie wrzeciona CNC nie zawsze od razu zatrzymuje obrabiarkę. Problem często rozwija się stopniowo. Maszyna poprawnie rozpoczyna pracę, ale po kilku godzinach pojawiają się odchyłki wymiarowe, gorsza jakość powierzchni, alarm temperatury albo konieczność wprowadzania kolejnych korekt. W takiej sytuacji przyczyną może być samo wrzeciono, lecz równie często problem znajduje się w chłodziarce, przepływie medium, zabrudzonym wymienniku lub sterowaniu układem chłodzenia.
Skuteczna diagnostyka nie polega na obniżeniu nastawy temperatury bez sprawdzenia pozostałych parametrów. Najpierw trzeba ustalić, czy układ odbiera odpowiednią ilość ciepła, utrzymuje wymagany przepływ i reaguje na zmieniające się obciążenie maszyny.
Spis treści:
Dlaczego wrzeciono CNC się nagrzewa?
Wrzeciono obrabiarki pracuje z dużą prędkością i przenosi obciążenia powstające podczas skrawania. Ciepło jest wytwarzane między innymi przez silnik, łożyska, tarcie oraz sam proces obróbki. Jego ilość zależy od konstrukcji maszyny, prędkości obrotowej, czasu pracy, wykorzystywanego narzędzia i obrabianego materiału.
W prawidłowych warunkach ciepło jest odprowadzane przez układ chłodzenia wrzeciona. Jeżeli chłodziarka nie zapewnia wymaganej wydajności albo medium przepływa zbyt wolno, temperatura zaczyna rosnąć. Podczas krótkiego cyklu problem może pozostać niezauważony. Ujawnia się dopiero po dłuższej pracy, przy większym obciążeniu produkcji lub w czasie upałów.
Nie każda podwyższona temperatura oznacza awarię. Decydujące znaczenie mają zalecenia producenta obrabiarki, stabilność parametrów oraz porównanie aktualnej pracy maszyny z jej wcześniejszym zachowaniem.
Objawy przegrzewania wrzeciona CNC
Pierwszym sygnałem nie zawsze jest komunikat wyświetlany przez sterownik. Zanim maszyna zgłosi alarm, operator może zauważyć zmiany w jakości i powtarzalności obróbki.
Do objawów wymagających sprawdzenia należą:
- alarm temperatury wrzeciona lub układu chłodzenia,
- wzrost temperatury po kilku godzinach pracy,
- odchyłki wymiarowe pojawiające się po rozgrzaniu maszyny,
- pogorszenie jakości obrabianej powierzchni,
- konieczność częstego korygowania parametrów procesu,
- nietypowy hałas albo drgania wrzeciona,
- częste włączanie i wyłączanie chłodziarki,
- brak możliwości osiągnięcia zadanej temperatury medium,
- spadek przepływu lub powtarzające się alarmy przepływu,
- wyraźne pogorszenie działania układu podczas cieplejszych dni.
Jeżeli maszyna zgłasza alarm, zatrzymuje produkcję albo traci dokładność po rozgrzaniu, skontaktuj się z CoolingFlow. Telefon: 501 179 381, e-mail: info@coolingflow.pl. Podczas zgłoszenia dobrze podać model obrabiarki i chłodziarki, treść alarmu oraz moment, w którym pojawia się problem.
Jak temperatura wpływa na dokładność obróbki CNC?
Elementy obrabiarki zmieniają swoje wymiary pod wpływem temperatury. Nawet niewielkie, ale niestabilne zmiany cieplne mogą mieć znaczenie w produkcji wymagającej wysokiej dokładności. Wrzeciono, narzędzie, uchwyt oraz obrabiany detal nie nagrzewają się jednakowo. Powstające różnice mogą prowadzić do przesunięcia punktu pracy i pogorszenia powtarzalności.
Charakterystycznym sygnałem jest sytuacja, w której pierwsze detale są zgodne z założeniami, a kolejne zaczynają wykazywać odchyłki. Operator wprowadza korektę, lecz po postoju lub zmianie obciążenia problem powraca. Zanim źródła zacznie się szukać w programie, narzędziu albo ustawieniu detalu, należy sprawdzić stabilność cieplną obrabiarki.
W układzie chłodzenia wrzeciona liczy się nie tylko osiągnięcie niskiej temperatury. Istotna jest przede wszystkim jej stabilność. Ustawienie chłodziarki na przypadkowo wybraną, zbyt niską wartość może spowodować kolejne problemy, w tym różnice temperatur między elementami maszyny lub wykraplanie wilgoci. Parametry należy ustalać zgodnie z dokumentacją konkretnej obrabiarki.
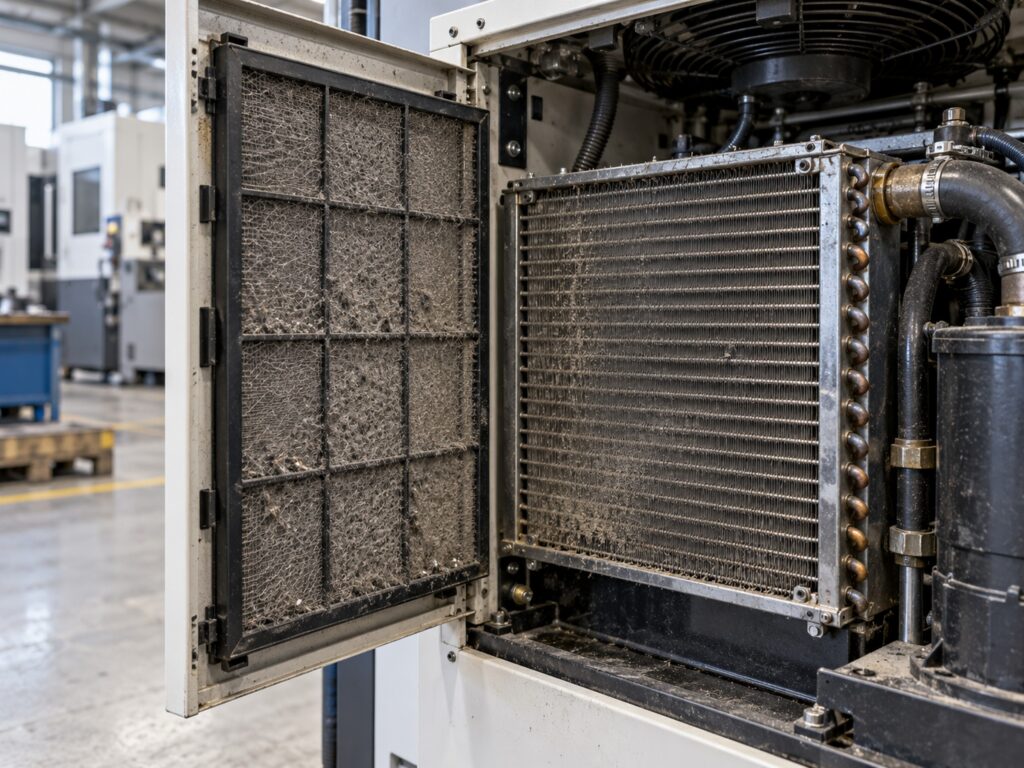
Zanieczyszczony filtr oraz wymiennik ograniczają przepływ powietrza i mogą obniżać wydajność chłodziarki. Zdjęcie wygenerowane przez AI.
Najczęstsze przyczyny przegrzewania wrzeciona CNC
Zabrudzony filtr i ograniczony przepływ
Filtr zatrzymuje zanieczyszczenia, które mogłyby przedostać się do pompy, wymiennika lub kanałów chłodzących. Z czasem rosną na nim opory przepływu. Pompa może nadal pracować, ale ilość medium docierającego do odbiornika staje się niewystarczająca.
Samo wyczyszczenie albo wymienienie filtra nie zawsze kończy diagnostykę. Trzeba również ustalić, skąd biorą się zanieczyszczenia i czy instalacja nie wymaga płukania.
Zabrudzony wymiennik lub skraplacz
Pył, mgła olejowa i zabrudzenia obecne na hali ograniczają oddawanie ciepła przez chłodziarkę. Problem może dotyczyć zarówno strony powietrznej, jak i obiegu medium. Urządzenie pracuje coraz dłużej, a mimo to nie osiąga wymaganych parametrów.
Jeżeli po oczyszczeniu dostępnych elementów temperatura nadal rośnie, potrzebna jest kontrola całego układu. Niewłaściwe czyszczenie może uszkodzić lamele lub wepchnąć zabrudzenia głębiej, dlatego sposób wykonania prac powinien być dopasowany do konstrukcji urządzenia.
Niewystarczająca wydajność pompy
Spadek przepływu może być związany z zużyciem pompy, zapowietrzeniem instalacji, niedrożnością przewodów, zamkniętym zaworem albo niewłaściwie dobraną średnicą rurociągu. Ocenianie jej działania wyłącznie na podstawie odgłosu silnika nie daje pewności, że wymagany przepływ rzeczywiście został zachowany.
Zbyt mała moc chłodziarki
Chłodziarka może działać prawidłowo, ale nie nadążać z odbiorem ciepła przy pełnym obciążeniu maszyny. Taka sytuacja pojawia się między innymi po zwiększeniu czasu pracy, zmianie procesu technologicznego lub podłączeniu kolejnego odbiornika do istniejącego obiegu.
Przy doborze urządzenia trzeba uwzględnić rzeczywiste obciążenie cieplne oraz warunki panujące na hali. Sama moc znamionowa odczytana z tabliczki nie wystarcza do oceny całej instalacji.
Nieprawidłowa praca układu chłodniczego
Przyczyną problemu może być usterka sprężarki, wentylatora, czujnika, zaworu, sterownika albo innego elementu obiegu chłodniczego. Objawy bywają podobne do tych, które powoduje zabrudzenie wymiennika lub niedostateczny przepływ. Dlatego wymiana części bez wykonania pomiarów często nie przynosi oczekiwanego efektu.
Błędny odczyt czujnika temperatury
Układ może chłodzić niewłaściwie również wtedy, gdy sterownik otrzymuje błędne informacje. Uszkodzony, źle umieszczony albo nieprawidłowo skalibrowany czujnik wpływa na moment uruchomienia i zatrzymania urządzenia. Rzeczywistą temperaturę należy porównać z odczytem sterownika przy użyciu odpowiedniego przyrządu pomiarowego.
Problemy po modernizacji lub zmianie procesu
Po rozbudowie linii produkcyjnej zmieniają się przepływy i rozkład obciążenia. Jeden odbiornik może ograniczać dopływ medium do pozostałych maszyn. Podobny efekt powoduje niewłaściwe wyregulowanie zaworów albo podłączenie nowej obrabiarki bez sprawdzenia dostępnej wydajności układu.
W takim przypadku sama naprawa chłodziarki może nie wystarczyć. Potrzebne jest sprawdzenie hydrauliki oraz ewentualna modernizacja chłodzenia CNC i obróbki metalu.
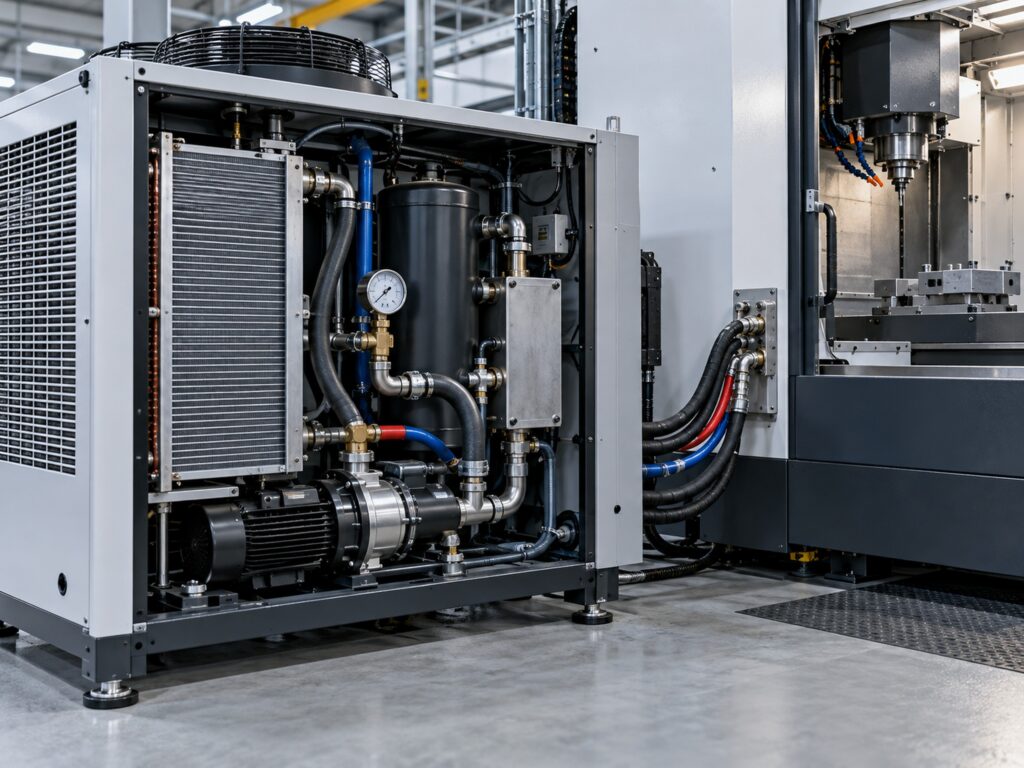
Przemysłowa chłodziarka współpracująca z obrabiarką CNC i odpowiadająca za stabilizację temperatury wrzeciona. Zdjęcie wygenerowane przez AI.
Jak wygląda diagnostyka chłodzenia wrzeciona?
Diagnostykę najlepiej rozpocząć od zebrania informacji o warunkach, w których występuje problem. Znaczenie ma czas pracy obrabiarki, jej obciążenie, temperatura na hali, częstotliwość alarmów oraz historia wcześniejszych napraw.
Podczas kontroli układu sprawdza się między innymi:
- temperaturę medium na zasilaniu i powrocie,
- stabilność temperatury podczas zmiany obciążenia,
- przepływ i ciśnienie w instalacji,
- stan filtrów, wymienników i skraplacza,
- pracę pompy oraz drożność przewodów,
- poprawność wskazań czujników,
- historię alarmów zapisaną w sterowniku,
- pracę sprężarki i wentylatorów,
- nastawy regulatora oraz częstotliwość załączania urządzenia,
- stan medium chłodzącego.
Pomiary powinny być wykonywane również podczas normalnej pracy obrabiarki. Układ, który bez obciążenia osiąga zadaną temperaturę, może nie zachowywać jej podczas długiego cyklu produkcyjnego.
Czego nie robić po pojawieniu się alarmu temperatury?
Najczęstszym błędem jest obniżenie zadanej temperatury bez ustalenia przyczyny problemu. Jeżeli wymiennik jest zabrudzony albo przepływ ograniczony, zmiana nastawy nie przywróci sprawności instalacji. Może za to wydłużyć pracę sprężarki i utrudnić późniejszą ocenę usterki.
Nie należy również wielokrotnie kasować alarmu i uruchamiać obrabiarki bez sprawdzenia warunków pracy. Jeżeli temperatura szybko rośnie, dalsza eksploatacja może zwiększyć zakres uszkodzeń i przedłużyć przestój.
Przed samodzielnym rozbieraniem chłodziarki trzeba uwzględnić jej konstrukcję oraz wymagane uprawnienia. Czynności przy obiegu chłodniczym powinien wykonywać wykwalifikowany serwis.
Serwis, naprawa czy modernizacja chłodzenia CNC?
Zakres prac zależy od wyników pomiarów. Jeżeli problemem jest zabrudzenie, zużyty filtr, niewłaściwa regulacja lub drobna usterka, może wystarczyć przegląd i przywrócenie prawidłowych parametrów.
Naprawa jest potrzebna, gdy uszkodzeniu uległ element chłodziarki, pompa, wentylator, czujnik albo układ sterowania. Więcej informacji o obsłudze takich urządzeń znajduje się na stronie serwis chłodziarek oleju.
Modernizację należy rozważyć, jeżeli instalacja jest niedostosowana do aktualnego obciążenia, pracuje niestabilnie albo po rozbudowie zakładu nie zapewnia odpowiedniego przepływu wszystkim odbiornikom. Może ona obejmować zmianę pompy, korektę hydrauliki, rozdzielenie obiegów, poprawę filtracji, przebudowę sterowania lub dobór nowego źródła chłodu.
Przy większej liczbie obrabiarek można zastosować jeden centralny układ, ale wymaga on odpowiedniego rozdziału przepływów i zabezpieczenia poszczególnych gałęzi. Alternatywą są chłodziarki dedykowane konkretnym maszynom. Wybór rozwiązania zależy od wymagań temperaturowych, charakteru produkcji i znaczenia poszczególnych odbiorników.
Jak ograniczyć ryzyko ponownego przegrzewania?
Regularne przeglądy pomagają wykryć spadek wydajności, zanim doprowadzi on do alarmu i zatrzymania produkcji. Harmonogram obsługi powinien uwzględniać warunki panujące na hali. Urządzenie pracujące w otoczeniu pyłu, wiórów i mgły olejowej może wymagać częstszej kontroli niż chłodziarka działająca w czystym pomieszczeniu.
W bieżącej eksploatacji należy kontrolować:
- czystość filtrów i powierzchni wymiany ciepła,
- poziom oraz stan medium chłodzącego,
- temperaturę zasilania i powrotu,
- przepływ w najważniejszych gałęziach,
- częstotliwość pojawiania się alarmów,
- zmiany czasu pracy chłodziarki,
- nietypowy hałas, drgania lub wycieki.
Przydatne jest zapisywanie wyników kontroli. Porównanie danych z kilku miesięcy pozwala zauważyć stopniowe pogarszanie się wydajności, którego nie widać podczas pojedynczej wizyty przy urządzeniu.
Przegrzewanie wrzeciona CNC wymaga sprawdzenia całego układu
Alarm temperatury nie wskazuje automatycznie jednego uszkodzonego elementu. Przyczyną może być chłodziarka, pompa, filtr, wymiennik, czujnik, sterowanie albo niedostosowanie instalacji do aktualnego obciążenia. Dlatego skuteczna naprawa zaczyna się od pomiarów wykonanych podczas pracy maszyny.
CoolingFlow zajmuje się diagnostyką, serwisem i modernizacją przemysłowych układów chłodzenia. Obsługujemy chłodziarki wrzecion, chłodziarki oleju, chillery oraz instalacje współpracujące z maszynami CNC.
Masz problem z przegrzewaniem wrzeciona, alarmem chłodziarki albo niestabilną temperaturą maszyny CNC? Zadzwoń pod numer 501 179 381 lub napisz na info@coolingflow.pl. Podaj model urządzenia, lokalizację zakładu, opis objawów i zdjęcie tabliczki znamionowej. Ułatwi to wstępną ocenę zgłoszenia.
Najszybciej przez telefon: +48 501 179 381. Wolimy słuchać niż czytać, na maile odpowiadamy z opóźnieniem.
Najczęściej zadawane pytania
Dlaczego wrzeciono CNC przegrzewa się dopiero po kilku godzinach?
Przyczyną może być stopniowe kumulowanie ciepła, zbyt mała wydajność chłodziarki, ograniczony przepływ albo pogarszające się warunki oddawania ciepła. Układ bez obciążenia może działać poprawnie, ale nie nadążać podczas długiego cyklu produkcyjnego.
Czy obniżenie temperatury na chłodziarce rozwiąże problem?
Nie zawsze. Jeżeli przyczyną jest zabrudzony wymiennik, zapchany filtr, niedrożność instalacji albo usterka urządzenia, zmiana nastawy nie przywróci prawidłowego odbioru ciepła. Parametry powinny być zgodne z wymaganiami producenta obrabiarki.
Czy przegrzewanie wrzeciona może powodować błędy wymiarowe?
Tak. Niestabilność cieplna może wpływać na geometrię układu i powtarzalność obróbki. Podejrzenie problemu rośnie, gdy odchyłki pojawiają się po rozgrzaniu maszyny, a po postoju zmniejszają się lub zmieniają.
Jakie dane przygotować przed zgłoszeniem awarii chłodzenia CNC?
Należy przygotować model obrabiarki i chłodziarki, zdjęcie tabliczki znamionowej, treść alarmu, informację o czasie jego występowania oraz opis zmian w procesie. Pomocne są również dostępne odczyty temperatury i historia wcześniejszych napraw.
Czy jedna chłodziarka może obsługiwać kilka maszyn CNC?
Tak, pod warunkiem prawidłowego doboru mocy, przepływów, sterowania i rozdziału obiegów. Każdy odbiornik powinien otrzymywać wymagany przepływ także wtedy, gdy pozostałe maszyny pracują z pełnym obciążeniem.


